


- 電話番号:
+86-574-63269198
+86-574-63261058
- ファックス:
+86-574-63269198
+86-574-63261058
- 電子メール:
- 住所:
中国浙江省寧波市恒河工業地帯。
- 私たちに従ってください:

30 mm のモーター シャフトのベアリング シートの寸法が 29.993 mm であると想像してください。軸受穴の呼び径は 30 mm ですが、用途にすきまばめ、中間ばめ、またはしまりばめが必要かどうかが分からないと、そのシャフトが使用可能かどうかを判断できません。
結論は簡単です。ベアリングのはめあいと公差は後付けではなく、設計上の決定として扱う必要があります。として 精密ベアリングメーカー 、材料の欠陥ではなく、不適切な取り付けによって引き起こされる早期故障が多く見られます。良好なフィットによりリングが所定の位置にしっかりと保持され、内部クリアランスが維持され、作動音が低く抑えられます。
ベアリングのはめあいは、2 つの嵌合直径 (シャフトとのベアリング内径、およびハウジングの内径とベアリングの外径) の間の関係を表します。公差は、各直径の許容可能な変動を定義します。フィットは、これらの公差を組み合わせた結果です。
シャフトがボアより大きい場合、はめあいは締まりばめになります。測定可能な隙間がある場合は、すきまばめです。実際の測定値に応じて 2 つの直径が重なる可能性がある場合、それは移行ばめです。各フィット ファミリは異なる目的を果たします。
| フィットファミリー | 合わせ面の結果 | 一般的な使用方法 |
|---|---|---|
| すきまばめ | 軌道輪と相手部との間にわずかな隙間が残る | 荷重方向が固定された固定外輪 |
| トランジションフィット | 微小なクリアランスや微小な干渉が発生する可能性があります | 頻繁に分解される機器および調整が必要な部品 |
| しまりばめ | 軌道輪がシャフトやハウジングに圧迫される | 内輪回転負荷および高負荷用途 |
回転シャフトの場合、シャフト上で内輪が緩んでいると、シャフトに対して回転し、クリープ マークや摩耗が発生する可能性があります。固定外輪の場合、ハウジングのはめ込みがきつすぎると、リングが変形し、有効内部すきまが減少する可能性があります。このため、ベアリングのメーカー、シャフトの設計者、メンテナンス チームは同じ言語を使用する必要があります。
公差クラスは通常、P0 (標準)、P6、P5、P4、および P2 と書かれます。数値が低いほど、製造公差は厳しくなります。多くのモーター、ポンプ、コンベア、および一般的なギアボックスでは、P0 が許容されます。ロボットのジョイント、測定スピンドル、および高速アプリケーションの場合、P5 または P4 はより安定したラジアル振れと予圧を提供します。複列アンギュラ玉軸受では、公差が厳しくなると、2 列間の荷重がより均等に分散されます。
水平バーは、4 つの一般的な公差クラスの許容寸法バンドの相対幅を比較します。ノーマルクラスは最も幅が広く、多くの汎用ボールベアリングに十分対応します。 P6 と P5 は帯域を大幅に削減し、より静かな動作とより一貫したプリロードに役立ちます。 P4 は通常、精密スピンドル、測定機器、ロボット ジョイント用に予約されています。生産において、公差クラスが厳しくなると、研削コストが高くなり、シャフトとハウジングの準備がより厳密になります。したがって、単に入手可能な最も正確なグレードを注文するのではなく、用途に合ったクラスを選択してください。
機械仕様書にベアリング番号のみが記載されている場合、公差クラス、はめあい、動作クリアランスは省略されます。完全な仕様には、シャフトの公差とハウジングの公差も記載する必要があります。これは、ベアリングが高速で動作する場合や複合荷重に耐える必要がある場合に特に重要です。
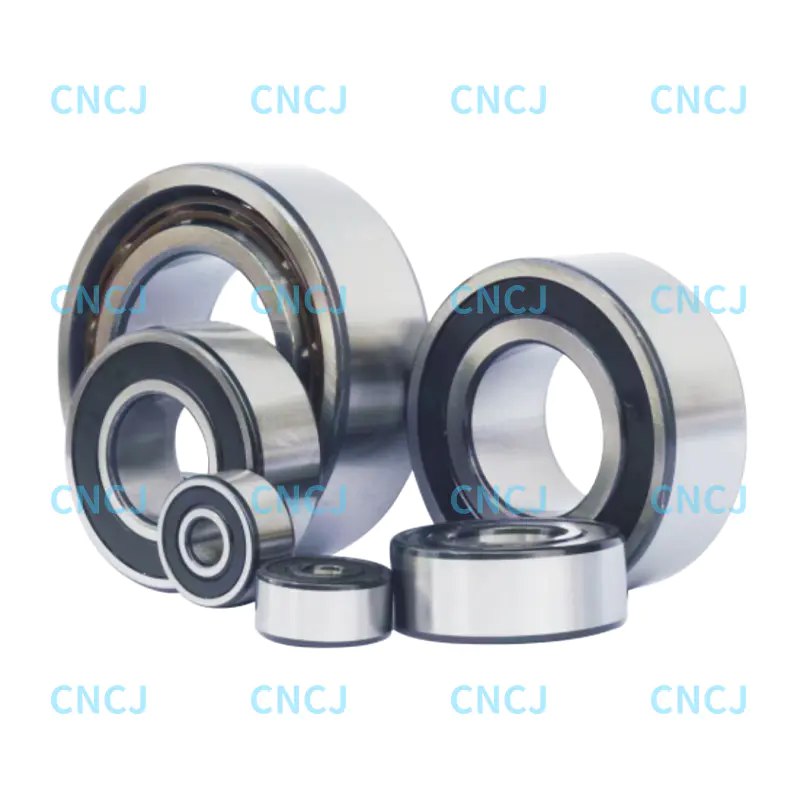 32、33シリーズ複列アンギュラ玉軸受 これらの複列アンギュラ玉軸受は、シャフトのはまりが接触角と予圧に影響するため、はめあいを慎重に検討する必要があります。選択する前に、公差、はめあい、動作クリアランスの仕様を確認してください。 製品を見る→
32 および 33 シリーズの複列アンギュラ玉軸受の場合、接触角と荷重経路ははめあいの影響を受けます。シャフトの嵌合がより緊密になると、有効な予圧が増加し、ベアリングの動作が予想よりも暖かくなる可能性があります。そのため、特定のシリーズを推奨する前に、完全な取り付け条件について説明します。
まず最初に確認するのは荷重の方向です。内輪が軸とともに回転し、荷重方向が固定の場合、内輪はしまりばめが必要です。負荷が外輪と一緒に回転する場合、外輪をハウジング内でよりしっかりと保持する必要があります。小および中型ボール ベアリングの一般的な開始点は、K5 または K6 のシャフトはめあいと H7 のハウジングはめあいです。
より重い負荷とより高いトルクには、m6 または n6 が必要です。正確な公差クラスはシャフト直径によって変化するため、20 mm シャフトで機能する適合が 50 mm シャフトでは自動的に修正されるわけではありません。下の表は、一般的な軸のはめあい記号の相対的な締め付け目盛りを示しています。
これらの列は、ボール ベアリングで使用される 4 つの一般的なシャフトはめあい記号の相対的な締め付けスケールを示します。 j6 フィットは、多くの場合、軽い圧力で組み立てることができる移行フィットです。 k6 はめあいは軽い干渉を与え、電気モーターのシャフトに一般的です。 m6 のはめあいは、中程度の回転負荷に対してより強力なしめしろを提供します。 n6 フィットはさらに厳密であり、アプリケーションが明らかにそれを要求する場合にのみ選択する必要があります。正確なしめしろの値は実際のシャフト直径と公差等級によって異なるため、特定のサイズについては必ず標準公差表を確認してください。
| アプリケーション | シャフトのはめあい | ハウジングのフィット感 | なぜ効果があるのか |
|---|---|---|---|
| 電動モーター | k5またはk6 | H7 | 適度な温度上昇を伴う内輪回転負荷 |
| 小型ギアボックス | m6 | H7 | 高トルク・変動荷重 |
| ファンまたはポンプ | k6 | H7 | 適度な速度と安定した荷重方向 |
| コンベヤプーリー | m6 | J7 | ラジアル荷重が大きく、調心性の管理が必要 |
これらの開始点は、実際の負荷、ハウジングの材質、動作温度と照らし合わせて常にチェックする必要があります。アルミニウム製のハウジングは鋳鉄とは異なる膨張をし、薄肉のハウジングは干渉を受けると変形しやすくなります。最終的な決定は、完全なアセンブリへの効果的な適合に基づいて行う必要があります。
内部すきまとは、取付前の転動体と軌道面との隙間のことです。 C3 すきまのあるベアリングは通常のすきまベアリングよりも内部空間が大きくなりますが、C2 のすきまは小さくなります。装着によりクリアランスが変化します。内輪を軸に圧入すると内輪が膨張し、その膨張によりボールやころのスペースが減少します。
したがって、カタログクリアランスは出発点にすぎません。取り付け後の実効すきまは、騒音、熱、疲労寿命に影響を与えます。紙の上では許容範囲に見える嵌め合いであっても、干渉により内部クリアランスが過度に消費されると、ベアリングの高温走行が発生する可能性があります。
折れ線グラフは、内輪をソリッドスチールシャフトに取り付けた場合のベアリング内部ラジアルすきまの一般的な減少を示しています。しまりばめが大きくなると内輪が拡大し、軌道径が大きくなります。ソリッドスチールシャフトの場合、有効なしめしろの約 70% がクリアランスの損失に変換されるという経験則が役立ちます。シャフトのはめ込みがきつすぎると、一見正常に見える C3 クリアランスが取り付け後に消失する可能性があるのはこのためです。動作温度と騒音の挙動を決定するのは、カタログ上のクリアランスではなく、取り付けられたクリアランスです。 C2、ノーマル、または C3 のどれが正しい開始点であるかを決定する前に、必ず取り付け状態を推定してください。
複列アンギュラ玉軸受の場合、はめあいの選択は接触角と予圧にも影響します。取り付けが重くなると、有効なプリロードが意図したよりも高くなる可能性があります。たとえば、52 および 53 シリーズは、完全なシャフトとハウジングの状態を念頭に置いて選択する必要があるのはこのためです。適切な取り付け方法については、 ベアリング取り付けガイド .
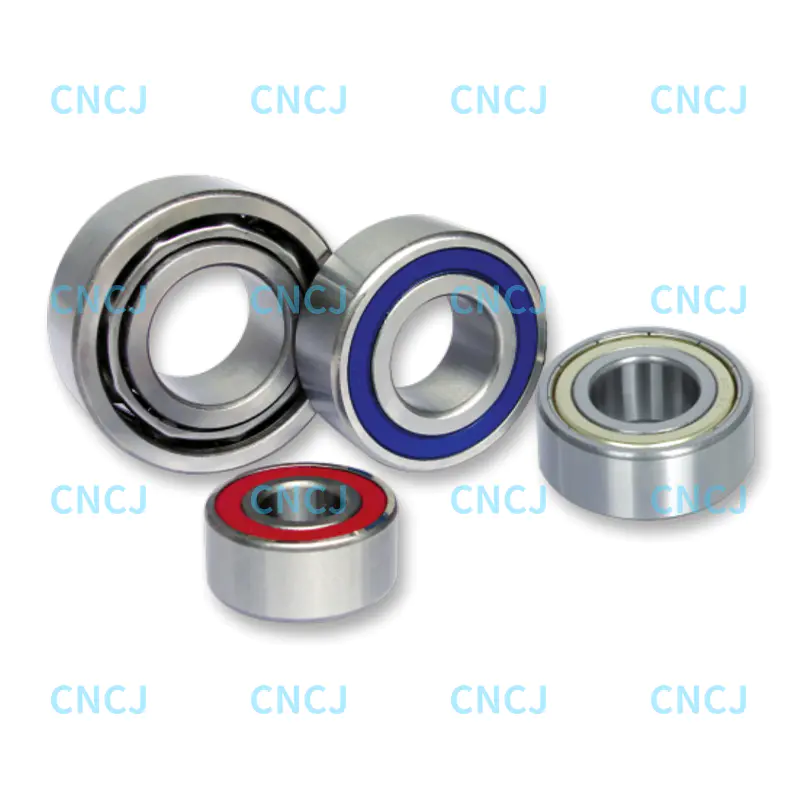 52、53シリーズ複列アンギュラ玉軸受 これらの複列アンギュラ玉軸受ははめ込みに敏感であり、予圧と接触角に影響を与えます。特に高温用途の場合は、シャフトとハウジングの完全な状態を考慮してください。 製品を見る→
アプリケーションが高温になると、シャフトの膨張によりクリアランスがさらに減少する可能性があります。その場合、より大きなすきまクラスまたはわずかに軽いしまりばめが必要になる場合があります。ベアリングの使用温度範囲とハウジングの材質およびシャフトの長さを必ず比較してください。
お客様からシャフトの図面が送られてくると、まず呼び径、公差等級、予想される荷重の方向という 3 つの点を確認します。ポンプ内の単純な深溝玉軸受は、k6 シャフトと H7 ハウジングで完全に動作します。複列アンギュラ玉軸受を使用した精密用途には、より厳しいシャフト公差と慎重に制御された予圧が必要な場合があります。
調達チームは測定についても考慮する必要があります。サプライヤーが実際の軸受座のシャフト直径を確認できない場合、最適な軸受公差クラスでアセンブリを保存することはできません。重要な用途の場合は、検査報告書を求め、ベアリングを受け取った後に内径と外径を確認してください。
このレーダー チャートは、5 軸の比較で 3 つの適合ファミリー間の通常のトレードオフをマッピングします。クリアランスは、組み立ての容易さとサービスの利便性のスコアによく適合しますが、制限された荷重の安全性と振れの制御を提供します。トランジションは利便性と安定性のバランスに適しており、頻繁に分解する機器によく選ばれます。しまりばめは最も強力な荷重安全性と振れ制御を提供しますが、組み立ての要求がより厳しくなり、アプリケーションが高温で動作する場合にはより多くのリスクが生じます。各多角形の形状は、普遍的に最適な形状が存在しないことを思い出させます。正しい選択は、生産の利便性を優先するか、稼働精度を優先するか、または部品を迅速に交換する能力を優先するかによって異なります。
取り付けの決定ごとに、組み立ての利便性と長期的な安定性の間で異なるバランスが生まれます。汎用機器の場合、深溝玉軸受は、はめあいを制御する場合に経済的で信頼性の高いソリューションを提供します。より高い剛性と複合荷重を得るには、多くの場合、複列アンギュラ玉軸受を開始点として使用するのが適切です。
 深溝玉軸受 汎用機器の場合、深溝玉軸受は、はめあいを制御する場合に経済的なソリューションを提供します。より高い剛性と複合荷重の場合は、複列アンギュラ接触タイプが好ましい場合があります。 製品を見る→
最後のルールは簡単です。ベアリング番号を選択する前にフィット感を定義し、ベアリングの性能を判断する前に取り付けられたクリアランスを測定します。許容範囲は事務処理ではありません。これらは、優れたベアリング設計と信頼性の高い機械の間の架け橋となります。
Copyright © 寧波万順軸受有限公司 All Rights Reserved. カスタムボールベアリングメーカー
