


- 電話番号:
+86-574-63269198
+86-574-63261058
- ファックス:
+86-574-63269198
+86-574-63261058
- 電子メール:
- 住所:
中国浙江省寧波市恒河工業地帯。
- 私たちに従ってください:

航空機のフラップ作動システムの小さなベアリングは、高度でのラジアル荷重とアキシャル荷重の合計を、温度変動を通じて、構造重量の余裕をほとんど持たずに受けます。ベアリングはサービスに受け入れられる前に、管理されたテストで通常の動作範囲を超える負荷がかかります。その演習とは、航空宇宙用ベアリング負荷テストです。負荷テストは形式的なものではありません。信頼できるコンポーネントと信頼できないコンポーネントを分けるのは合否ゲートです。この記事では、主な試験方法、その指針となる規格、試験の成功に影響を与える軸受の設計要素について説明します。
航空宇宙用ベアリングは、ほとんどの産業用途では決して近づかない条件下で動作します。操縦中の高い静的荷重、地上での繰り返しの振動、着陸中の突然の衝撃荷重に耐える必要があります。単一の検出されていない弱点が亀裂、剥離、またはケージの破壊に伝播する可能性があります。このため、負荷試験は、受け入れられる材料の検証、ベアリングの開発、最終的な認定など、いくつかのレベルで適用されます。ベアリングが宣伝されている荷重に耐えられるかどうかだけでなく、生産バッチが一貫しているかどうかも検証します。
負荷テストで明らかにされる最も一般的な障害モードは次のとおりです。
負荷テストは認証チェーンにも供給されます。アクチュエータのメーカーは、試験記録がなければベアリングが仕様を満たしていると主張することはできません。これらの記録は、ベアリングが必要な耐荷重に合格し、場合によってはたわみ検査に合格したことを示す必要があります。その証拠がなければ、議会全体が耐空性に関する訴訟を失うことになる。
航空宇宙用ベアリングの検証では、耐荷重試験、たわみ試験、究極または限界荷重試験の 3 つの試験タイプが主流です。それぞれが異なるエンジニアリングの質問に答えます。耐荷重試験では、予想される動作荷重よりも高い荷重を加えて、使用中にベアリングが永久に変形しないことを証明します。たわみ試験では、制御された荷重下での弾性変位を測定し、エンジニアにベアリングとハウジング システムの剛性を伝えます。極限荷重試験と限界荷重試験では、ベアリングをその構造限界に近づけて、破損する前にどれだけのマージンが残っているかを確認します。
| テストの種類 | 検証する内容 | 一般的な負荷アプリケーション | 受け入れ重視 |
|---|---|---|---|
| 耐荷重試験 | 永久変形することなく過負荷に耐える能力 | 最大動作荷重を超える静荷重 | 寸法、すきまは元の値に戻ります |
| たわみ試験 | 使用荷重時の剛性と荷重経路 | 定義された負荷レベルまでの制御されたランプ | 測定された変位は予測値と一致します |
| 極限または限界負荷テスト | 降伏または破断前の構造マージン | 障害または指定された制限まで負荷が増加します | 破壊荷重が設計最小値を超えています |
実際には、耐荷重試験は信頼性とコストのバランスをとるため、最も一般的な受け入れ試験です。たわみ試験は、飛行制御面など、アクチュエータの剛性を厳密に制御する必要がある場合に使用されます。最終荷重試験は、重要な構造ベアリングと新しい設計の検証のために予約されています。
負荷テストの結果は、テスト手順が定義されている場合にのみ価値を持ちます。航空宇宙調達仕様の多くは、ベアリング耐荷重試験に関して NAS0331 を参照しています。軍用規格には、独自の荷重エンベロープと許容基準が追加されています。 SAE ARP5483 は、ラジアル限界破壊荷重試験のための転動体軸受試験方法を提供します。これらの文書には負荷率、保持時間、測定要件が設定されているため、あるラボでの合格テストを別のラボでの合格テストと比較できます。ベアリングのサプライヤーを検討するときは、どのような荷重値が適用されたかだけでなく、耐荷重試験にどの規格が使用されているかを必ず確認してください。
以下のグラフは、一般的な検証プログラムによって負荷レベルがどのように増加するかを示しています。動作負荷はアプリケーションからのベースラインです。耐荷重は、通常、予想される最大使用荷重よりも高く設定され、弾性安定性をチェックします。極限荷重と破壊限界荷重により、永久変形または分離するまでにどれだけのマージンが残っているかがわかります。実際の乗数は顧客の仕様によって定義されるため、これらの値は例示的なものです。グラフを読むのは簡単です。バーが長いほど、コンポーネントが耐えなければならない負荷条件が厳しくなります。
水平バーは、一般的な検証プログラムによって負荷レベルがどのように増加するかを示しています。動作負荷はアプリケーションからのベースラインです。耐荷重は、通常、予想される最大使用荷重よりも高く設定され、弾性安定性をチェックします。極限荷重と破壊限界荷重により、永久変形または分離するまでにどれだけのマージンが残っているかがわかります。実際の乗数は顧客の仕様によって定義されるため、これらの値は例示的なものです。このグラフを読むのは簡単です。バーが長いほど、コンポーネントが耐えなければならない負荷条件が厳しくなります。
すべての破損が最初の耐荷重中に発生した場合、荷重試験はより簡単になりますが、航空宇宙用ベアリングの問題のほとんどは疲労によって引き起こされます。適用荷重と疲労寿命との関係は急峻かつ容赦のないものです。静的耐荷重に合格したベアリングでも、繰り返し荷重が動的定格に対して高すぎる場合、寿命が不十分になる可能性があります。以下の折れ線グラフは、動的容量に対する適用荷重の比率が増加するにつれて、ボール ベアリングの計算された L10 寿命曲線を示しています。
この折れ線グラフは、適用荷重とベアリングの疲労寿命の間の反比例の関係を示しています。ボールベアリングの L10 寿命公式は、寿命が基本動定格荷重の 3 乗を等価荷重で割った値に比例すると述べています。 P/C 比が 0.1 から 0.6 に増加すると、計算上の寿命は約 10 億回転から 500 万回転未満に低下します。負荷がわずかに増加しただけでも寿命が大幅に短縮されるため、曲線は急峻になります。これが、航空宇宙の負荷テストが単一点に依存しない理由です。負荷範囲全体の動作をマッピングします。ベアリングは耐荷重では十分な静的強度を示す可能性がありますが、必要な飛行サイクル数に対して疲労寿命はまだ不十分です。
ベアリングが荷重試験に耐えられるかどうかを決定する最初の要素は形状です。単列深溝玉軸受は荷重経路が単純で製造が簡単ですが、複合荷重を処理する能力には限界があります。複列アンギュラ玉軸受は、2 列目の玉と定義された接触角を追加し、ラジアル方向および軸方向の力に対するより強い反応を生み出します。複列アンギュラころ軸受はさらに進化しており、ボールの代わりにころを使用して接触面積を増やし、接触応力を軽減します。これらの違いは、負荷テストに直接現れます。つまり、負荷経路が広く、たわみが小さく、材料が降伏し始める前のマージンが大きくなります。構成を比較する場合、 ベアリングの製品範囲 定格荷重とハウジングの寸法について詳しく説明します。
この縦棒グラフは、同様のエンベロープ サイズの 3 つのベアリング構成の相対静荷重容量を比較しています。値は、単列深溝ベアリングをベースラインとして正規化されています。複列アンギュラ玉軸受は、ラジアル荷重とアキシアル荷重が負荷されたときに静荷重容量が約2倍になります。複列アンギュラころ軸受はさらに進化しており、同じパッケージ幅で最高の剛性と荷重マージンを提供します。この比較は、限られた筐体に高耐荷重を収める必要がある航空宇宙設計者にとって重要です。また、2 行構成に対して広範な負荷テストが頻繁に指定される理由も説明されています。
32、33シリーズ複列アンギュラ玉軸受 offer a balanced combination of radial and axial capacity for actuation and control surface drives. They are often specified where housing space is limited but the bearing has to hold position against reversing loads. During proof load testing, their two-row arrangement distributes stress across more balls, reducing the risk of localized brinelling. Manufacturers check that both rows share load evenly and that the internal clearance remains stable after the load is released. This makes them a dependable choice for many aerospace secondary control systems.
 32、33シリーズ小型アクチュエータ負荷用複列アンギュラ玉軸受 これらの複列ベアリングは、作動および制御面ドライブのラジアル容量とアキシャル容量のバランスをとります。 2 列配置により、より多くのボールに応力が分散され、ブリネリングのリスクが軽減され、同時に耐荷重試験後に安定した内部クリアランスが維持されます。 製品を見る→
52 および 53 シリーズのベアリングはより大きな接触角を使用し、より多くの容量をアキシアル荷重にシフトします。そのため、スクリュー アクチュエータやリンケージ ピボットなど、推力が支配的な航空宇宙インターフェースに自然に適合します。これらのベアリングの荷重試験には、指定された接触角での軸方向耐荷重に加えて、実際の飛行状態を表す複合荷重ケースを含める必要があります。接触角は摩耗や予荷重によって変化するため、試験記録では軸方向の変位を注意深く追跡する必要があります。私たちの詳細な分析は、 接触角の影響 負荷時にこのパラメータがどのように変化するかを説明します。
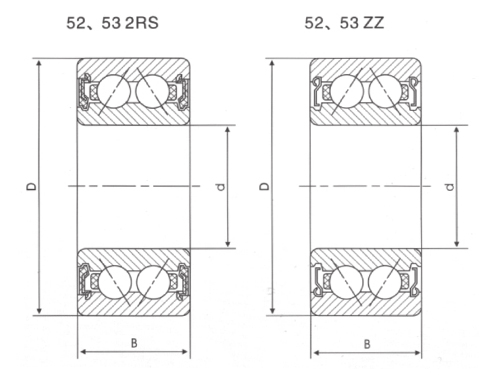 アキシアル容量を向上させた52、53シリーズ複列アンギュラ玉軸受 これらのベアリングは接触角が大きいため、より多くの容量をアキシアル荷重にシフトできるため、推力が支配的なスクリュー アクチュエータやリンケージ ピボットに最適です。荷重試験には軸方向の耐荷重を含め、軸方向の変位を注意深く追跡する必要があります。 製品を見る→
最も重い荷重範囲の場合、複列アンギュラ接触ころ軸受は、軸受の設置面積を増やすことなく、より高い静荷重を受け入れます。線接触により、同じ力が加わった場合にボール ベアリングよりも接触応力が低くなります。これは、アクチュエータがコンパクトなピボットを介して大きな力を伝達する必要がある場合に決定的になります。試験プロセスでは、剛性、荷重時のたわみ、ローラー軌道全体の接触跡の分布が重視されます。極端なマージンが必要な場合、これらのベアリングが最も有力な候補となります。
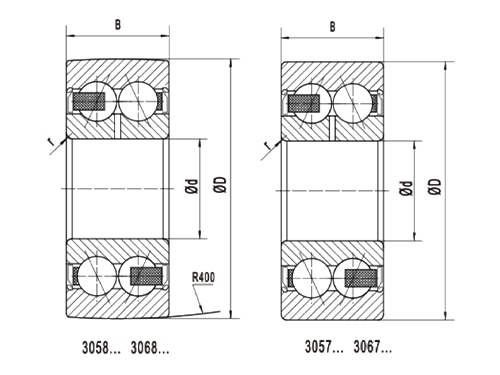 高耐久コンパクトピボット用複列アンギュラ接触ころ軸受 極度の荷重エンベロープの場合、これらのころ軸受は設置面積を増やすことなく、より高い静荷重を受け入れます。線接触はボールベアリングより接触応力が低く、試験では剛性、荷重時のたわみ、軌道面全体の接触マークの分布が重視されます。 製品を見る→
負荷テストは、手動治具または自動テストリグを使用して実行できます。手動システムは柔軟でセットアップが安価ですが、オペレータのスキルに依存するため、大量に繰り返すのは困難です。自動化システムは、正確な速度と保持時間で負荷を適用し、データを継続的に記録し、24 時間稼働できます。以下のレーダー チャートは、6 つの実際的な要素を比較しています。これは普遍的なランキングではありません。正しい選択は、量、部品のサイズ、認定要件によって異なります。航空宇宙生産では、トレーサビリティが必須であるため、自動化システムへの傾向が高まっています。
レーダー チャートは、6 つの基準にわたって手動および自動の負荷テストを比較します。自動リグを使用すると、精度、再現性、データ収集が明らかに強化されます。また、システムがセットアップされたら、スループットも自動化に有利になります。手動テストでは、短期間の実行では治具をすぐに変更できるため、セットアップの柔軟性が高くなります。コスト効率は量に依存します。少量の資格試験の場合は、手動システムの方が経済的である可能性があります。 2 つの多角形の目に見える形状は、製造業者が製品サンプリングには自動化、プロトタイプ開発には手動という両方を頻繁に使用する理由を示しています。
航空宇宙プログラム用のベアリングの選択は、単にカタログ番号を照合するだけではありません。テスト記録は製品の一部です。サプライヤーをレビューするときは、次のチェックリストを使用してください。
荷重試験に合格したベアリングは単なるカタログ部品ではありません。マージンが既知の検証済みコンポーネントです。ベアリングの形状と試験方法の両方を理解しているメーカーと協力すれば、認定中に予期せぬ事態を避けることができます。これが航空宇宙用軸受荷重試験の実用的な価値です。
Copyright © 寧波万順軸受有限公司 All Rights Reserved. カスタムボールベアリングメーカー
