


- 電話番号:
+86-574-63269198
+86-574-63261058
- ファックス:
+86-574-63269198
+86-574-63261058
- 電子メール:
- 住所:
中国浙江省寧波市恒河工業地帯。
- 私たちに従ってください:

40 mm ジャーナルは 39.982 mm でグラインダーから外れますが、公称値よりわずか 0.018 mm 低いため、オペレーターは良好であると評価しました。図面にh6と書かれている場合はその部分が不良です。 40 mm では、h6 では 16 ミクロンの低い偏差が許容されるため、許容可能な最小サイズは 39.984 mm となり、ジャーナルは再加工のために戻されます。
詳細の前にショートバージョンを示します。 h6 は ISO 286 によるシャフト公差であり、公称サイズ以下に設定されます。つまり、上部偏差がゼロで、下部側の IT6 幅を差し引いたものです。それは、リングがスライドする必要があるベアリングシート、またはリングに対して荷重の方向が静止しているベアリングシートに属します。これは、H6 と最もよく混同される吹き出しでもあります。H6 は、公称サイズを超えるバンドでのハウジングの穴の公差です。
h6 コールアウトには 2 つの別個のファクトが含まれます。文字は公差ゾーンの位置を固定し、小文字は常にジャーナルやスタッドなどの外部特徴を表し、大文字はハウジングの穴やその他の内部特徴を表します。数値によってゾーンの幅が決まります: グレード 6、または IT6。
h の基本偏差はゼロであるため、h6 シャフトの上部偏差は正確に公称サイズであり、許容される直径はすべてそれ以下です。そのため、ベアリング シートでは吹き出しが非常に一般的です。 h6 に合わせて作られたジャーナルは決して大きくならないため、組み立てが妨げられることはなく、H6 または H7 のボアに力を入れずに挿入できます。
バンド幅は直径とともに増加するため、h6 は単一の数値ではありません。 4 mm シャフトでは 8 ミクロン、100 mm シャフトでは 22 ミクロンです。以下の表は、ほとんどのベアリング シートが該当する制限を示しています。
| 呼び径(mm) | IT6幅(ミクロン) | h6 上部偏差 (ミクロン) | h6下限偏差(ミクロン) |
|---|---|---|---|
| 3つまで | 6 | 0 | -6 |
| 3以上6以上 | 8 | 0 | -8 |
| 6~10以上 | 9 | 0 | -9 |
| 10歳以上~18歳未満 | 11 | 0 | -11 |
| 18歳以上から30歳まで | 13 | 0 | -13 |
| 30歳以上~50歳未満 | 16 | 0 | -16 |
| 50歳以上~80歳未満 | 19 | 0 | -19 |
| 80を超えて120まで | 22 | 0 | -22 |
H6 は鏡像です。下側の偏差はゼロ、上側の偏差は IT6 を加えたものです。 2 つのケースを入れ替えた図面は、ワークショップにまったく異なる仕事を送ります。旋削加工は通常 IT8 ~ IT11 の範囲内で行われますが、h6 では通常、研削または慎重に制御された仕上げパスが必要となるため、コストも重要です。
2 軸受シャフトでは、1 つの軸受が両軸方向に固定され、もう 1 つの軸受はフローティングになります。自由に移動できる経路がないと、熱膨張がアキシアル荷重に変わり、ベアリングの寿命が短くなります。通常の解決策は、スライディングシートです。つまり、フローティング内輪の下に h6 ジャーナルを配置するか、フローティング外輪の周囲に H6 または H7 ボアを配置します。
シャフトが長い場合、温度の振れが大きい場合、またはハウジングがスチールよりも膨張する場合は、h6 の代わりに g6 を使用してください。余分なクリアランスは半径方向の精度にほとんど影響を与えず、フローティング ベアリングが誤って位置決めベアリングとして機能する危険性を排除します。深溝玉軸受はシャフトのフローティング側の通常のコンポーネントであり、当社の製品範囲は関連する小型および中型サイズをカバーしています。
 深溝玉軸受 おすすめ商品 製品を見る→
H6 に作られた穴は、H7 よりも外輪をしっかりと保持しながら軸方向の動きを許容します。そのため、リングの周りにクランプされる工作機械のハウジングや分割ハウジングにこの穴が使用されます。ルールは簡単です。負荷が外輪に対して回転する場合、ハウジングは M7、N7、または P7 などのしめしろでグリップする必要があります。荷重の方向がリングに対して静止している場合は、H7 または H6 が正しく、組み立てが簡単です。
フィットの選択は 1 つの質問に集約されます。負荷は問題のリングに対して回転しますか?そうなった場合、リングがシートの周りを這うのを防ぐのに十分な干渉が必要です。そうでない場合は、軽いはめ込みが適切であり、内部クリアランスが維持され、組み立てが簡素化されるため、通常はより適切です。
| 負荷状態 | 干渉が必要なリング | シャフトシート | ハウジングシート |
|---|---|---|---|
| 負荷は内輪に対して回転します | 内輪 | ショック用のj6またはk6、m6 | H7 または H6 |
| 負荷は外輪に対して回転します | 外輪 | h6 または g6 | M7、N7、またはP7 |
| 荷重は両方のリングに対して回転します | 両方 | k6 | M7またはN7 |
| 軸方向にスライドする必要があるフローティングシート | スライド方向にはなし | h6 または g6 | H7 または H6 |
ベアリングは計算の半分です。内径 40 mm の通常クラスのベアリングは、通常、内径偏差が 0 から約マイナス 12 ミクロンの間であるため、h6 シャフトでは最悪の場合、小さなクリアランスが残る可能性があります。これはフローティングシートでは問題ありませんが、ジャーナルにクリープやフレッティングが発生する回転負荷の下では許容できません。
干渉すると内部すきまも消費します。有用な推定値は、中実のスチール シャフトでは、ベアリングのラジアル内部すきまから干渉値の約 70 パーセントが除去され、シャフトが中空の場合はそれより少なくなるということです。したがって、はめあいとプリロードは同じ計算に属します。 52 および 53 シリーズ ベアリングの予圧の選択 二人がどのように交流するかをカバーします。
52 および 53 シリーズの複列アンギュラ玉軸受は、ラジアル荷重とアキシアル荷重を組み合わせた状態でシートの位置決めを行います。その内部すきまは、シートがきつすぎると特に敏感になります。
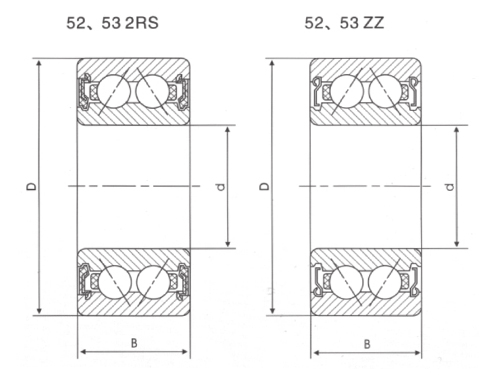 52、53シリーズ複列アンギュラ玉軸受 52、53シリーズ複列アンギュラ玉軸受 Princinal Dimensions (mm) Bearing Designations Basic Ratings Maxronoutspeed Mass(kg) d D B r P.NO. Shielded Seal... 製品を見る→
バンドの両端は損傷の原因となり、修理台で見ると見た目が大きく異なります。
偏差がゼロを超えるサイズはオーバーサイズです。プレス力が上昇し、リング穴が降伏し、内部すきまが消滅します。ベアリングが高温になり、グリースの寿命が低下し、ひどい場合には、組み立て中にボア面でリングに亀裂が入ったり、シールリップが所定の位置から押し出されたりします。
下限値を下回ると内輪が軸周りを這うようになります。シートは、検査時に認識しやすいパターンで摩耗します。
筐体側も同様に動作します。ボアがきつすぎると外輪が楕円形に変形してクリアランスが奪われ、ボアが緩いと外輪がクリープして鋳鉄やアルミニウムのハウジングを叩いてしまいます。走行速度でフィット品質のわずかな損失が音のノイズとして直接現れるため、ノイズデューティが低いと、これらの効果がより顕著になります。このため、当社の 32 および 33 シリーズ複列アンギュラ玉軸受には、制御された内径と外径のバンドが付いています。
 32、33シリーズ複列アンギュラ玉軸受 32、33シリーズ複列アンギュラ玉軸受 Princinal Dimensions (mm) Bearing Designations Basic Ratings Maxronoutspeed Mass(kg) d D B r P.NO. Shielded Seal... 製品を見る→
16 ミクロンのバンドには推測の余地がないため、加工方法と同じくらい測定方法も重要です。
各バッチの前に、ゲージブロックまたは認定マスターで設定された分解能 1 ミクロンの外側マイクロメーターを使用してください。ゲージの不確実性を公差帯域の 10% 付近 (h6 40 mm で約 1.6 ミクロン) に保ち、それより大きい場合はガード バンドを適用します。これにより、公差外の部品を受け入れるリスクが顧客に伝わりません。
許容限界は摂氏 20 度で適用されます。鋼鉄は摂氏 1 度あたり約 11.5 ppm で成長するため、25 度で測定した 40 mm ジャーナルは実際のサイズより約 2.3 ミクロン大きくなります。温かい部品は、冷えると不合格となる検査に合格する可能性があります。
2 点測定では 3 ローブジャーナルが見逃されるため、2 方向で 2 つまたは 3 つの軸位置を確認し、テーパを個別に測定します。ハウジングのボアには、リング付きのボア ゲージ セットが必要です。分割ハウジングは、10 ミクロン以上のクランプ歪みが一般的であるため、測定前に仕様に合わせてトルクを掛ける必要があります。ハンドリングエッジが盛り上がっていると測定値が数ミクロン増加する可能性があるため、最初にバリを取り除きます。
絵を描くことで、電子メールの文よりも多くの議論を防ぐことができます。呼び径、公差クラス、データム、表面仕上げ、およびシートがリングの位置を特定するか、またはフローティングにするかを記載します。同じ 40 mm シャフトでも、ある機械では k6 が必要となり、別の機械では h6 が必要になる可能性があるため、負荷条件を追加します。
通常級とP6リングとP5リングははめあい計算において互換性がありませんので、内径偏差級および外径偏差級も軸受メーカーにご確認ください。初回注文の場合は、実際の偏差を含む検査レポートと、アプリケーションが敏感な場合のサンプル適合チェックをリクエストしてください。
寧波万順ベアリングは、中国のベアリングの故郷として知られる慈渓市恒河鎮の26,000平方メートルの工場で、35人の技術スタッフを含む200人以上の従業員を擁し、ISO 9001に基づいて毎年約600万個の複列アンギュラ玉軸受セットと3,500万個の深溝玉軸受セットを生産しています。問い合わせは英語、中国語、ドイツ語、スペイン語で対応されています。
組み立ての習慣は繰り返す価値があります。プレスのしまりばめは、外輪をハンマーで打撃するのではなく、アーバープレスと摂氏 80 度または 100 度に温めたリングを使用して行います。また、グラインダーで h6 を測定したシートは、プレスに到達する前にバリを拾う可能性があるため、輸送後にジャーナルを再確認してください。
h6 に関するほとんどの質問を解決する実践的なポイント:
Copyright © 寧波万順軸受有限公司 All Rights Reserved. カスタムボールベアリングメーカー
